寸法検査・品質管理
曲げ管・溶接部品の寸法検査とCAD比較|TBI Manufacturing事例
英国のTBI Manufacturingは、曲げ管や溶接部品の試作評価にSCANOLOGYのNimbleTrack-E Gen2を導入しました。現物の3Dデータを顧客のCADと比較し、部品全体の変形と図面で求められる寸法を確認。測定結果を次の加工・治具調整に活かしながら、検査レポートを作成する工程も見直しています。
事例の概要
| 企業 | TBI Manufacturing(英国) |
|---|---|
| 測定対象 | 曲げ管、検具、溶接治具、溶接後の組立品 |
| 導入した構成 | NimbleTrack-E Gen2、DefinSight、PolyWorks |
| 取り組み | 試作工程での形状確認、CAD比較、複数サンプルの検査結果の整理 |
| 主な成果物 | 形状偏差のカラーマップ、寸法・幾何公差の評価、比較レポート |
試作の調整を進めるために、検査結果を早く共有したい
TBI Manufacturingは、英国サフォーク州を拠点に、管材の曲げ・成形からレーザー切断、溶接、塗装、組立までを手がける製造企業です。顧客の製品を形にする過程では、部品そのものに加え、製造に使う治具や検具も確認する必要があります。
新しい組立品は、一度の試作で完成するとは限りません。曲げ形状を修正し、治具を調整し、溶接後の状態を確かめる。そのたびに、変更前後の違いが分かる測定結果が必要になります。
従来はサンプルごとに測定アームの段取りと報告書の作成が必要で、報告書の作成は現物が検査工程に届いてから始める運用でした。案件が増えるなか、この繰り返しが開発工程の負担になっていました。
現場で形状を取得し、設計データと照合する構成
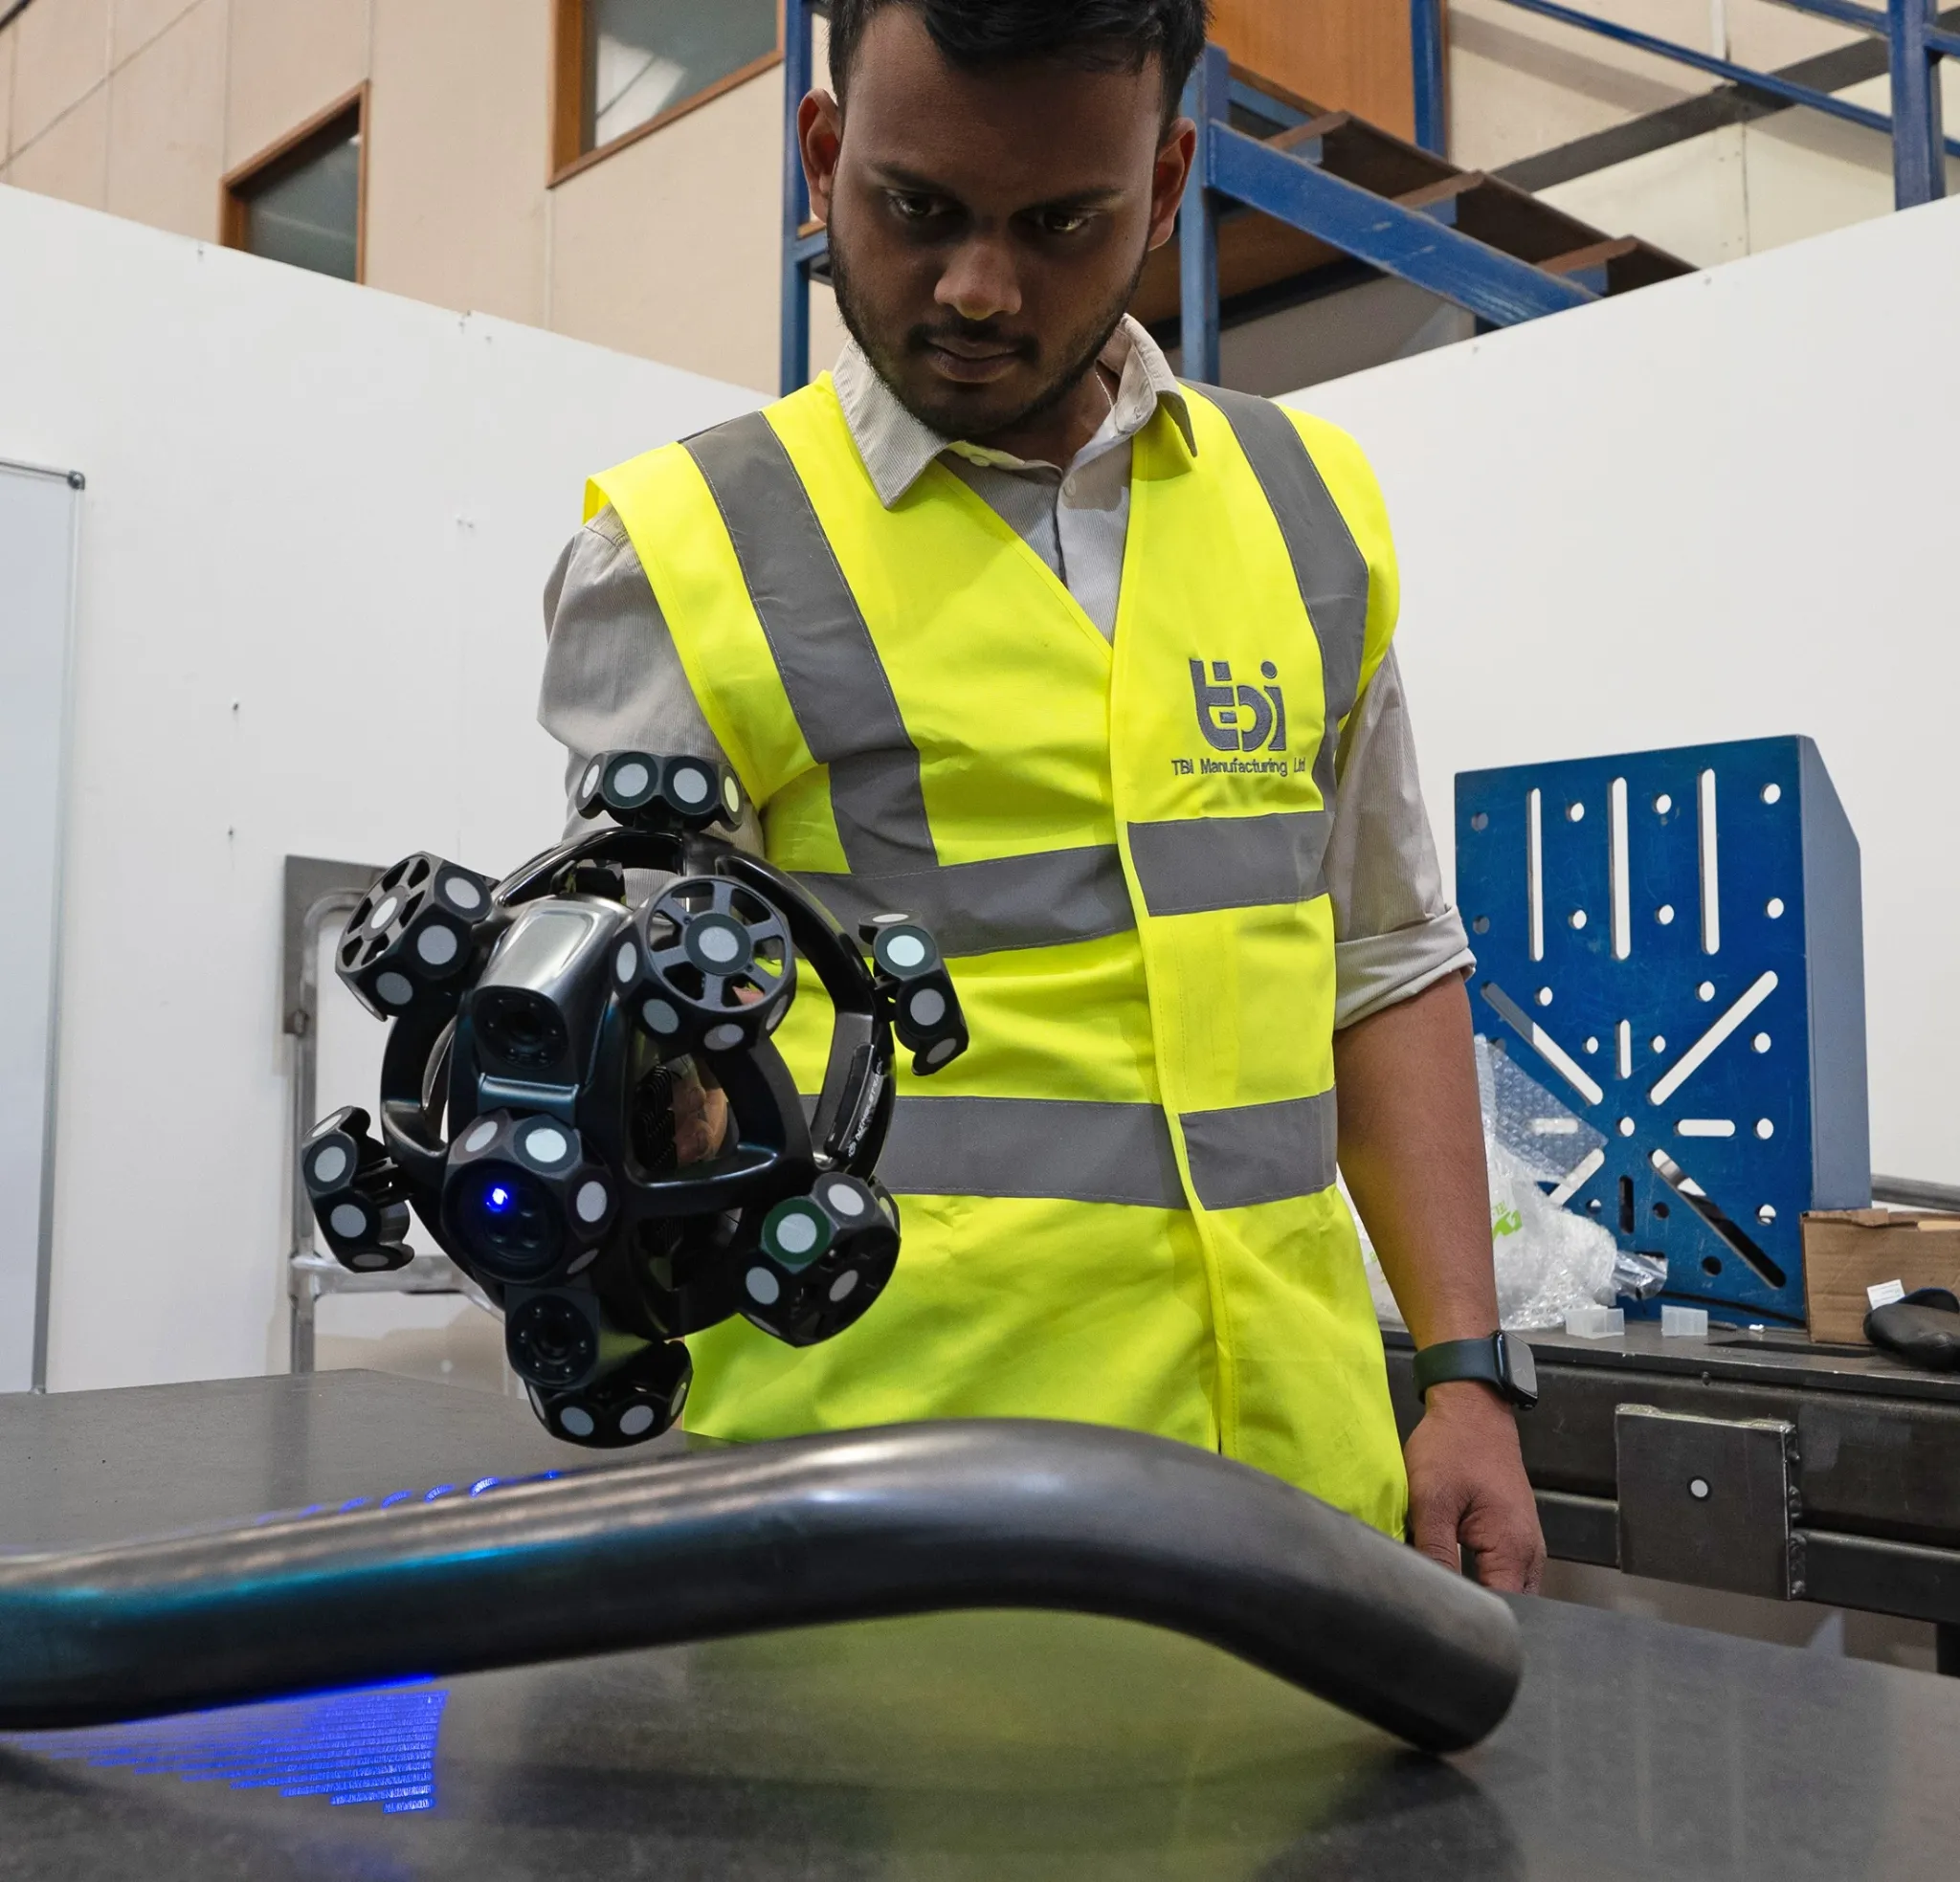
NimbleTrack-E Gen2は、手持ちスキャナーの位置と姿勢を光学式トラッカーで追跡する3D計測システムです。光学トラッキングで測定する場合、対象部品への位置基準用マーカーの貼付を省けます。スキャナーとトラッカーが無線で動作するため、対象部品のある場所へ機器を持ち込んで測定できます。
TBIの工程では、形状を取得する機器と、取得した形状を評価するソフトウェアを、次のように組み合わせています。
| 機器・ソフトウェア | 担当する工程 |
|---|---|
| NimbleTrack-E Gen2 | 部品や治具の表面形状を3Dデータとして取得 |
| DefinSight | スキャン操作と取得データの処理 |
| PolyWorks | CAD比較、寸法・幾何公差の評価、検査レポートの作成 |
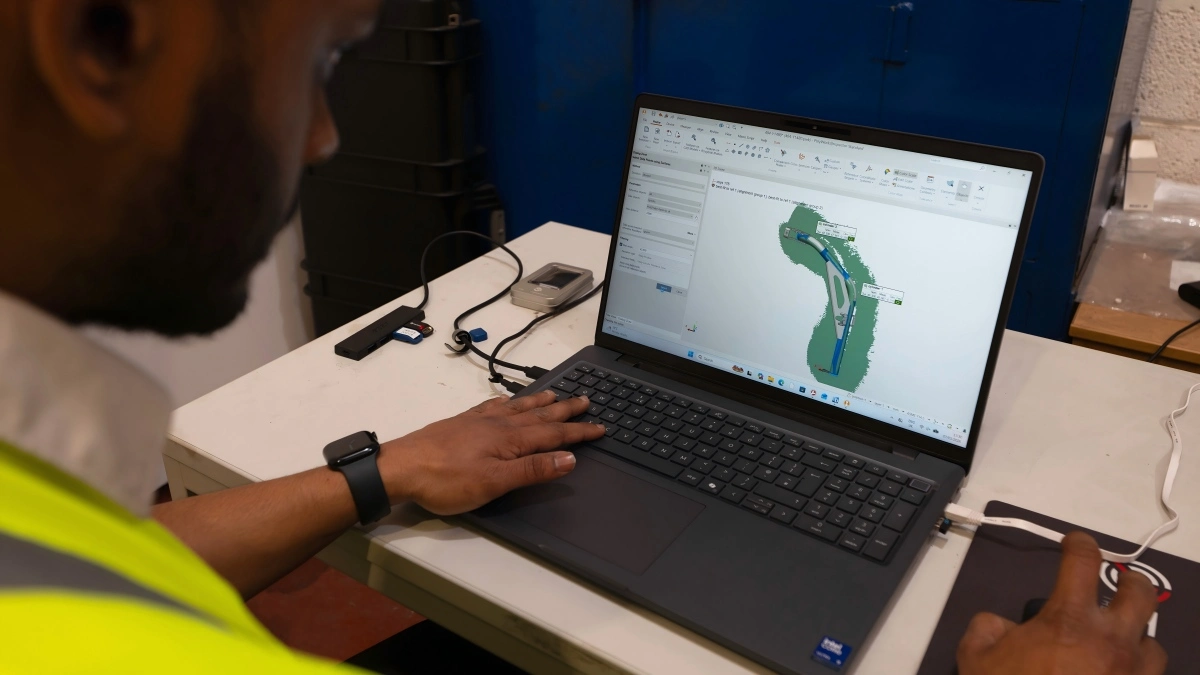
CAD比較とは、現物の測定データと設計上の形状を同じ座標系に合わせ、違いを調べることです。検査計画で基準と評価項目を定めておき、取得した3Dデータをその条件に沿って評価し、結果をレポートにまとめます。
実際の活用:曲げ管から溶接後の組立品まで確認
初期の活用案件では、管材を用いたライトアームの4種類の派生モデルを評価しました。曲げ加工、検具、溶接治具、完成した組立品を、開発の進行に合わせて確認しています。
1.試作と並行して、CADから検査項目を準備する
新製品導入チームは、顧客の図面とCADをもとに、位置合わせ、確認する寸法・幾何公差、レポートの構成をPolyWorksで準備します。現物の完成を待たずに検査計画を作れるため、スキャン後は取得データを使った評価に進めます。
2.曲げ管を測り、調整結果を検具でも確認する
最初の曲げ管をスキャンし、結果を曲げ加工の担当者へ返して、修正と再確認を行いました。その後、製作した曲げ形状の確認用検具もスキャンしています。
この段階で確認する意味は、後の溶接工程に進む前に、部品の曲げ形状と、それを確認するための検具を整理できる点にあります。工程ごとの測定記録があれば、最終形状にずれが出た際も、どの段階から見直すかを検討しやすくなります。
3.測定アームと3Dスキャンを使い分ける
溶接治具内の要素の位置決めには既存の測定アームを使用し、治具や製作結果の確認にはNimbleTrackを活用しました。完成した溶接組立品は、顧客のCAD・図面と比較し、変形や形状偏差に加えて、平面度、直角度、穴の位置度も確認しています。
4.修正したサンプルを、同じ検査プロジェクトで比較する
修正後のサンプルも同じPolyWorksプロジェクトに取り込み、複数回の試作結果を整理します。比較の基準と評価項目をそろえることが、前回から何が改善し、どこにずれが残っているかを読むための前提になります。
CAD比較で分かること:全体の変形と個々の寸法
形状偏差のカラーマップは、測定した表面が設計形状からどの程度離れているかを色で示します。例えば、一部の点の数値だけでは捉えにくい曲がりや変形の広がりも、面として見ることで把握しやすくなります。
一方、図面の要求を判断するには、寸法や幾何公差ごとの評価が必要です。平面度はデータムを参照せず、対象面そのものの平らさを評価します。直角度は、図面で指定したデータム(測定の基準)に対して、対象の面や軸線が直角に設定された公差域内にあるかを確認します。
穴の位置度は、図面で定めた理論上の位置に対して、穴の中心や軸線が指定された公差域内にあるかを評価します。全体の色分布と、こうした個別の評価結果を組み合わせて確認します。
位置合わせの条件を変えると、CADに対する偏差の数値が変わることがあります。一方、色の表示範囲を変えても偏差の数値は変わらず、色の見え方だけが変わります。色だけで合否を決めず、図面で指定された基準、公差、評価対象に沿って確認することが大切です。同じ条件で結果を共有することで、製造担当者と品質担当者が共通の判断材料を持てます。
レポート作成時間を、従来の約10分の1まで短縮
TBIでは、サンプルごとに独立した報告書を作成する運用を見直し、複数サンプルを一つの検査プロジェクトと比較レポートで扱えるようにしました。この運用によって、レポート作成時間は従来の約10分の1まで短縮されています。短縮したのは同社の報告書作成工程であり、スキャンや検査全体の時間を示す数値ではありません。
工程を整理すると、準備できる作業を試作と並行して進め、測定後は共通の検査計画に沿って評価する、という変化が見えてきます。報告書の体裁を毎回作り直す負担を減らし、結果の確認や次の修正を検討する作業へつなげやすくなります。
運用面では、新製品導入チームが検査の設定と解析を担当し、現場の担当者にもスキャンによるデータ取得を展開しています。機器の導入と合わせて、誰が測り、誰が評価し、誰へ結果を返すかを整えることも、この事例のポイントです。
自社の曲げ管・溶接部品で検討する際の進め方
同様の工程を検討する場合は、現状の作業を「測定準備」「形状取得」「評価」「レポート作成」に分け、どこで待ち時間や繰り返し作業が生じているかを確認します。代表的なサンプルと、実際に必要な検査レポートを一緒に用意すると、導入後の流れを具体的に検討できます。
- 図面・CADと確認箇所:全体の反り、取付面、穴位置など、判断したい項目を示す。
- 測定条件:部品の寸法・材質・表面状態、支持方法、見えにくい箇所を共有する。
- 比較と報告の条件:位置合わせの基準、公差、サンプル数、顧客指定の報告書式を確認する。
これらの情報をもとに、3Dスキャンで確認する範囲、接触測定を組み合わせる箇所、ソフトウェアでの評価方法を整理します。部品の写真と現在の検査方法から、ご相談いただけます。